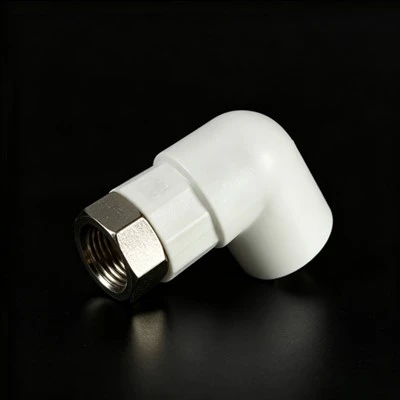
PPR fittings yog qhov tseem ceeb ntawm cov kav dej txuas thiab kev hloov pauv. Cov ntaub ntawv kev lag luam qhia tau hais tias ntau dua 80% ntawm cov dej xau tsis zoo tshwm sim ntawm kev sib koom ua ke es tsis yog cov yeeb nkab ruptures. Ntau tus neeg yuav khoom tseem ceeb tshaj cov kav dej fittings thiab xaiv raws li tus nqi ntawm chav tsev, ua rau cov nqi rov ua haujlwm siab heev tom qab. Kev xaiv qhov haum zoo los mus rau plaub qhov loj me: cov khoom siv raw, phab ntsa thickness, tooj liab inserts, thiab daim ntawv thov scenarios.
I. Raw Material: Virgin Material yog lub hauv paus; Xim tsis sib npaug zoo
Cov khoom siv raw txiav txim siab lub neej ntev thiab kev nyiam huv. Cov khoom tseem ceeb yog PP-R (Polypropylene Random Copolymer). Xim variations tsuas yog vim txawv xim masterbatches thiab tsis muaj bearing ntawm qhov zoo. Qhov kev xav tias "dawb yog kev nyiam huv dua" yog lus dab neeg.
Cov khoom lag luam tsis zoo feem ntau sib xyaw rau hauv cov khoom siv rov ua dua lossis calcium carbonate, uas ua rau muaj nkig siab, ua rau tawg thiab nkag mus, yooj yim to, thiab tsis ua raws li cov qauv kev nyiam huv - txwv tsis pub cov kav dej haus.
Kev txheeb xyuas: Txheeb xyuas tus ntoo khaub lig-section- cov khoom nkauj nkauj zoo nkauj, zoo ib yam, thiab tsis muaj impurities; tshawb xyuas qhov zoo li-gloss saum npoo yog txawm tias tsis muaj npuas lossis cov cim dab dej; hnyav nws -qhov hnyav hnyav thiab muaj kev xav zoo. Nws raug nquahu kom thov cov ntaub ntawv xeem cov ntaub ntawv thaum yuav khoom.
II. Phab ntsa Thickness thiab siab ntsuas: Sib piv cov xwm txheej ua haujlwm tseem ceeb dua li "Thicker, Zoo dua"
Phab ntsa thickness txiav txim siab -cov kabmob muaj peev xwm, tab sis qhov sib xws thiab kev ua haujlwm sib xws yog qhov tseem ceeb tshaj qhov tuab tuab. Cov kev ntsuas siab tshaj plaws yog PN16 ( dej txias) thiab PN20 (universal rau dej txias / dej kub, 2.0MPa, mainstream). Rau cov dej kub, siab - kub, thiab zais phab ntsa, PN 20+ yog qhov yuav tsum tau ua.
Ceev faj ntawm "lub zos thinning": tsis txaus phab ntsa thickness ntawm lub qhov (socket) lossis lub nraub qaum ntawm lub luj tshib, txawm tias dhau 1 hli nyias dua li cov qauv hauv tebchaws. Cov fittings no zoo nkaus li tuab tab sis muaj qhov poob qis hauv siab -cov kabmob muaj peev xwm thiab muaj qhov ua rau tawg thaum lub sijhawm dej hloov pauv.
Cov lus qhia xaiv: Ntsuas lub qhov (socket) phab ntsa thickness nrog lub caliper thiab saib tus ntoo khaub lig-sectional uniformity. Qhov ntsuas qhov ntsuas siab yuav tsum ua kom haum cov yeeb nkab kom tsis txhob muaj "luv- pawg thawj coj."
III. Threaded Copper Inserts: Siab -Risk Leakage Zone, Paub meej txog kev ua neej nyob
Threaded fittings nrog tooj liab inserts (xws li, internal xov luj tshib, sab nraud xov couplings) yog cov feem ntau to taub cov ntsiab lus; tooj liab zoo ncaj qha dictates lub neej sib koom.
Khoom siv tooj liab: Nyiam 62/59 tooj dag (corrosion{2}}resistant, siab - zog); zam cov khoom siv tooj liab / npib tsib xee-plated hlau (yuav ua rau xeb, xov stripping, to); xaiv lead- tooj liab dawb rau cov dej haus.
Qauv: Cov hauv paus hniav yuav tsum muaj barbs / dovetail grooves rau mechanical locking nrog PPR los tiv thaiv dej los ntawm thawb lawv tawm; tooj liab inserts yuav tsum muaj txaus phab ntsa thickness thiab xav tias hnyav.
Xov & Craftsmanship: Xov yuav tsum ua raws li cov qauv, ntshiab thiab burr -dawb, nrog npib tsib xee plating rau kev tiv thaiv - corrosion; ua qhov tseem ceeb ntawm kev sib xyaw tooj liab- yas txhaj tshuaj molding kom tshem tawm qhov sib cuam tshuam ntawm kev sib cuag.
IV. Kev Xaiv Pitfalls: Plaub Yam Tsis Txaus Siab
1. Kev tsom mus rau cov nqi tsev nkaus xwb: Cov khoom siv tsis zoo yuav pheej yig dua los ntawm ob peb xees, tab sis tom qab kev rhuav tshem cov phab ntsa thiab cov yeeb nkab hloov cov nqi tuaj yeem yog kaum ob npaug ntawm tus nqi sib txawv.
2. Kev txiav txim los ntawm cov xim: Xim tsuas yog txiav txim siab los ntawm masterbatch thiab tsis muaj kev cuam tshuam ncaj qha rau cov khoom siv raw purity lossis lub zog.
3. Kev sib xyaw hom: sib txawv raw cov ntaub ntawv formulations thiab melt flow indices ua rau sib txawv kub - melting kub qhov rais, yooj yim ua rau txias vuam thiab to, nrog nyuaj - los - txhais lav.
4. Siv lub caij nplooj ntoos hlav- khoov cov kav dej es tsis txhob ntawm lub luj tshib: Kev quab yuam quab yuam ua rau cov phab ntsa nyias nyias thiab kev ntxhov siab, ua rau tawg; txheem luj tshib nrog loj arc hloov pauv muaj ntau txhim khu kev qha hydraulic thiab kev ua tau zoo.
Txawm hais tias fittings account rau qhov feem pua ntawm tag nrho cov nqi, lawv yog cov tseem ceeb tsis muaj zog txuas hauv kev ntseeg tau. Zam cov lus dab neeg ntawm "pheej yig dua yog zoo dua" thiab "thicker yog zoo dua." Ua ib qho kev txiav txim siab raws li cov khoom siv raw, phab ntsa thickness, tooj liab inserts, thiab daim ntawv thov scenarios los xaiv cov khoom tsim nyog, ruaj khov thiab tiv thaiv me me los ntawm kev puas tsuaj rau qhov project loj.